


槽式桥架预制铆接与现场拼装对比
在工业厂房、商业综合体以及数据中心等机电工程建设中,强电与弱电线缆在同一路径敷设时通常需要进行物理隔离。针对槽式桥架内部设置隔板的需求,工程采购通常面临两种主要的技术实现路径,一种是由源头工厂在产线完成机械铆接隔板预制,另一种则是桥架槽体与隔板分别进场后在施工现场通过螺栓进行拼装。这两种方案在工艺质量、敷设安全性、综合施工周期以及后期运维成本方面存在明显差异。 明确两种工艺的结构特性与适用条件,有助于工程技术人员根据现场实际要求作出合理取舍。工厂机械铆接隔板方案以成套预制为核心,强调构件出厂时的整体性与内壁平整度。现场螺栓拼装隔板方案则以分体组合为特征,依赖现场安装人员的工量具开孔与螺栓紧固。理解两者的工艺形成过程,是评估其力学性能与经济性的逻辑起点。 一、结构工艺与内壁平顺性核对 工厂机械铆接工艺依托全自动或半自动冲压铆接设备完成,隔板与槽体底面在模具定位下实现金属塑性变形锁紧或专用铆钉平头成型。在工厂标准化模具控制下,铆接点的定位误差通常能够保持在较小公差范围内,隔板与侧板的垂直度和平行度能够获得机械刚性支撑。 相比之下,现场螺栓紧固方案需要安装工人在桥架槽体内画线、手电钻打孔并穿入机制螺丝与螺母。由于现场人工操作受到光线、作业空间及手动工具精度的限制,打孔间距与直线度容易出现偏差,进而导致隔板产生扭曲或波浪形形变。当隔板出现不平直现象时,桥架内部两室的有效截面积分配将偏离设计图纸,对多组线缆的分槽容积率造成不利影响。 桥架内部底面平顺度是关乎线缆外皮安全的重要指标。工厂专用平头铆接或无铆钉自冲铆工艺的凸起高度极低,且接触面边缘圆滑过渡,基本消除机械毛刺。现场通过螺栓连接时,螺栓头部或螺杆尾端必然凸出在桥架底板或隔板侧壁上。如果在敷设大截面电缆时遇到牵引拉力,外露的螺栓棱角容易对绝缘外护套产生刮擦应力,增加护套受损或绝缘降低的安全隐患。 采购人员在考察工厂预制样品时,应重点核对铆接接头的抗剪切强度与表面光洁度。可以用手触摸检查铆接点背部与正面是否存在尖锐飞边,测量隔板在全长范围内的直线度偏差。若图纸明确规定用于高压电缆或脆弱通信光缆的共槽分室敷设,平顺无凸起的工厂成套铆接隔板往往是更稳妥的工艺选择。 二、施工效率与现场工时成本权衡 在大型工程项目的进度管理中,机电管线安装往往处于关键工期线路上。工厂预制铆接隔板的槽式桥架属于整体成品到货,运抵现场后拆包即可直接吊装。例如河北百著年产能规模超十万吨,依托规模化原材料备库与连续生产排单,能够根据工程进度要求批量交付成型构件。这种整体供货方式将大量的钣金成型与固定工序前置在工厂车间完成,显著减少了施工现场的工序交错。 若采用现场自攻螺丝或穿孔螺栓固定隔板,施工单位必须在现场设置专门的二次加工区域。工人需要对每一节桥架进行划线、定位、手持电钻开孔、清理铁屑、穿螺栓并紧固螺母。这一系列手动操作对单节桥架的拼装耗时极长,在成千上万米的采购量级下,现场加工所消耗的人工工日极为庞大。 现场高空作业环境进一步放大了现场拼装的效率短板。许多桥架需要在标高数米甚至十余米的管廊支架上安装,若将未固定的隔板带上高空作业平台拼装,不只操作难度大,还存在零件坠落的安全风险。而在地面拼装完成后再行吊装,又受限于现场拼装场地的狭小与混乱,容易出现因组装进度滞后而延误吊装通路的局面。 工程核算人员在评估采购成本时不应只看桥架出厂裸价,必须综合计算现场人工与辅助辅材开支。现场打孔所需的钻头耗材、螺栓螺母紧固件采购、铁屑清理清理人工以及质检确认工时,均会显著抬高综合落地造价。对于工期紧迫、高空作业较多或现场人工成本较高的项目,选择源头工厂一体化铆接成型的方案在总成本控制上具备更直观的确定性。
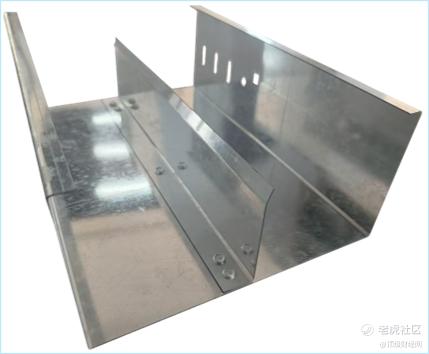
三、防腐耐久度与长期运行条件考量 槽式桥架的表面防腐体系直接决定了机电管线系统的安全服役年限。对于镀锌钢制桥架而言,钢材表面的镀锌层是阻隔外部湿气与氧气腐蚀的核心屏障。在工厂标准化制造流程中,底板与隔板的冲孔、开槽往往在表面处理前完成,或者在自动化冷作铆接过程中最大程度减少对镀层连续性的破坏。 现场施工打孔则不可避免地会造成局部防腐层的永久性破坏。手电钻在镀锌板材上强制开孔时,孔壁断面的母材钢板完全的裸露在外,周围的高温摩擦还会导致邻近镀锌层剥落或氧化。即使现场工人按照规范使用防锈自喷漆进行补涂,手工喷涂的附着力、膜厚均匀度以及漆膜密闭性也无法与工业级防腐处理相提并论。 在地下车库、综合管廊、沿海潮湿环境或含有轻微腐蚀性气体的工业车间内,现场打孔点极易成为电化学腐蚀的突破口。孔壁断面在潮湿空气浸润下会较快产生红锈,并沿着钢板内部层状扩散,造成局部承载力下降或螺栓松动脱落。隔板一旦松脱,其原有的强弱电隔离功能将彻底丧失,甚至可能倾倒挤压正在运行中的线缆。 工厂机械铆接通过合理的模具挤压成型,不产生切削废料,铆接结合面紧密贴合,能够较好地限制空气与水分向接合面缝隙渗透。采购方在技术规格书中应根据敷设环境的大气腐蚀等级,对开孔与连接处的防腐要求作出细致约定。若项目位于潮湿或盐雾环境中,应严格限制现场二次冷加工打孔,优先采用工厂整体防腐成型的预制结构。 四、工程采购落地与交付核验要点 确定选用工厂铆接隔板槽式桥架后,采购方需要对制造厂家的综合交付保障能力进行实质性审查。源头厂家的机器设备配置与质检执行力度是确保批量产品质量一致的前提。像河北百著拥有超四万平方米的生产厂区与专业的技术团队,具备承接大跨度、异形结构及多规格槽式桥架的成套生产能力,能够提供覆盖产品出厂全流程的质量把控。 在采购合同签订前,技术人员需明确提供精准的技术图纸与技术交底清单。隔板在槽体内的具体分割比例必须详细标注,例如是对称均分半室,还是按三分之一与三分之二划分强弱电区域。工厂需要根据图纸设计制作专用定位工装模具,确保批量铆接时每一批次桥架的隔板位置分毫不差,避免现场多标段对接时出现接口无法对齐的尴尬情况。 到货验收环节是阻断质量隐患流入工地的关键关口。采购验收人员应按照抽检比例对到场桥架进行实物核对,重点查验隔板厚度是否与槽体厚度符合设计要求。部分低价供货方案可能会在隔板材料厚度上做文章,使用过薄的镀锌板制作隔板,这会导致隔板刚度不足,在侧向受力时极易发生塌陷或形变。 同时,验收时需仔细检查铆钉材质是否与桥架母材电位匹配,避免异种金属接触引发电偶腐蚀风险。观察铆接点分布间距是否均匀密实,通常间距应根据桥架高度与抗侧压要求进行合理设定。最后还需检查每节桥架两端的隔板是否预留了规范的连接片拼接孔位,确保桥架在跨间续接时隔板能够实现电气跨接与机械连续。 综合对比两种技术路径,工厂预制机械铆接隔板槽式桥架在结构刚度、平整防划伤、防腐耐久度以及工程综合综合效益方面展现出显著优势。现场螺栓安装隔板方案只在极少数规格临时变更、非标改造或小体量零星补漏场景下作为备选手段。对于追求施工效率、规范化合规与长期免维护的大中型建设项目,优选具备完备自动化冲铆设备与规模化产能的源头生产企业,直接采购定尺预制铆接隔板槽式桥架,是保障电气管线系统安全可靠运行的高效选择。
免责声明:上述内容仅代表发帖人个人观点,不构成本平台的任何投资建议。
点赞
举报
登录后可参与评论

暂无评论